Cand se potriveste un echipament de sudat tip MIG MAG pentru metal?
MIG MAG este adesea primul raspuns cand timpul preseaza si calitatea trebuie sa ramana constanta. Procesul combina viteza cu o curbura de invatare accesibila…
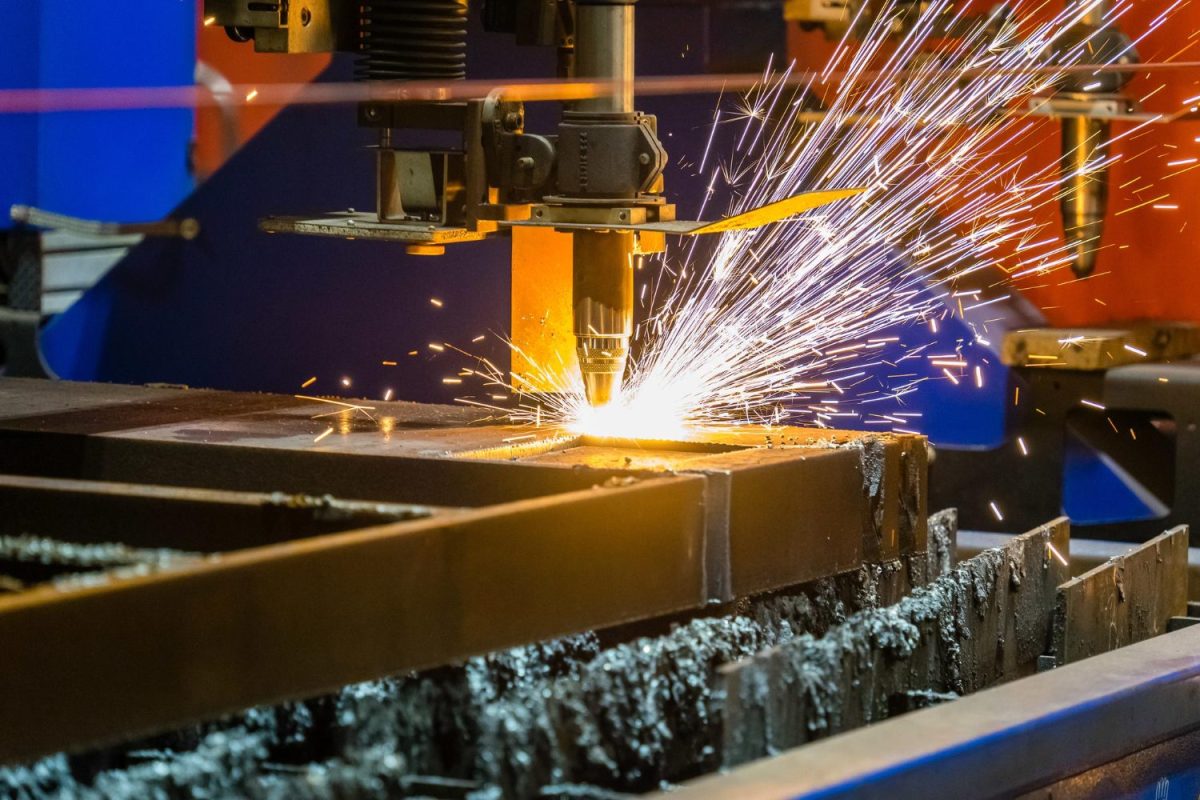
MIG MAG este adesea primul raspuns cand timpul preseaza si calitatea trebuie sa ramana constanta. Procesul combina viteza cu o curbura de invatare accesibila, iar rezultatele acopera de la confectii subtiri la structuri masive. Totusi, nu este un panaceu. Exista situatii in care straluceste si contexte in care o alta metoda este mai potrivita. In randurile urmatoare clarificam aceste delimitari, cu repere practice si actuale.
Vom trece prin principiile esentiale, materialele vizate, modul de alegere a echipamentului si limitele reale din santier sau atelier. Scopul este sa stii exact cand sa spui da MIG MAG si cand sa alegi o alternativa, fara ambiguitati sau promisiuni prea frumoase.
Principiile procesului MIG MAG si diferentele care conteaza in practica
In MIG MAG, sarma continua devine electrod si material de adaos simultan, fiind impinsa mecanic prin pistolet, topita de arcul electric si protejata de gaz. MIG se refera la gaze inerte, de regula argon sau amestecuri bogate in argon, potrivite pentru aluminiu si inox. MAG utilizeaza gaze active, de obicei CO2 sau amestecuri Ar+CO2, orientate spre otel carbon si slab aliat.
Cheia procesului este stabilitatea arcului. Modurile de transfer includ scurtcircuit, globular, spray si pulsat. Scurtcircuitul domina la table subtiri, ofera control pe muchii si permite pozitii variate. Spray si pulsat lucreaza curat pe grosimi mai mari, cu penetrare buna si stropi minimi. Echipamentele moderne cu invertor si sinergic simplifica setarea, calculand automat tensiunea si avansul sarmei in functie de diametru si gaz.
Comparativ cu MMA, MIG MAG aduce productivitate ridicata si mai putina post-procesare, insa necesita gaz si consumabile specifice. Fata de TIG, MIG MAG castiga clar la viteza si toleranta la imbinari mai putin perfecte, dar cedeaza teren la estetica extrema si control fin pe muchii subtiri foarte sensibile.
In ateliere cu multe repere repetitive, MIG MAG ramane standardul de randament. In reparatii, modul scurtcircuit permite interventii rapide pe cladiri metalice, auto si utilaje. In productie grea, modurile spray si pulsat optimizeaza depunerea pe piese groase, reducand costurile pe metru de cusatura.
Avantajele care explica popularitatea merita vazute pe scurt in repere clare:
- Viteza ridicata a depunerii si randament constant in flux de lucru repetitiv
- Usurinta de invatare comparativ cu TIG si stabilitate mai buna decat MMA pe materiale curate
- Adaptabilitate la multe grosimi si pozitii, cu moduri de transfer potrivite
- Cost total redus pe cusatura in productie, mai ales cu amestecuri de gaze optimizate
- Compatibilitate cu automatizare, tractiune mecanizata si roboti industriali
- Gama larga de sarme si diametre pentru otel, inox, aluminiu si aplicatii speciale
Tot acest pachet functioneaza bine cand suprafetele sunt curate, piesele sunt montate corect si exista control decent al curentilor de aer. Cu ventilatie slaba sau pregatire deficitara, avantajele se erodeaza. De aceea, pregatirea muchiei, indepartarea uleiurilor si alegerea gazului potrivit sunt la fel de importante ca electronica masinii.
Cand se potriveste pentru diferite materiale si grosimi
Otelul carbon ramane terenul clasic pentru MAG. Pe table de 0,8–3 mm, modul scurtcircuit este favorit, cu sarma de 0,8–1,0 mm si amestec Ar+CO2 in proportii moderate pentru arc bland si stropi redusi. Pentru profile groase, cresterea tensiunii si a debitului de gaz, combinata cu mod spray sau puls, asigura penetrare buna si viteze mari de avans.
Inoxul necesita amestecuri bazate pe argon, adesea cu CO2 si eventual O2 in procente controlate pentru umedura arcului si aspect curat. MIG pe inox livreaza productivitate superioara TIG-ului in faze de umplere si capace, mai ales la serii mari. Controlul caldurii devine critic pentru a evita coloratii excesive si distorsiuni pe table subtiri.
Aluminiul cere arc moale, sârmă AlMg sau AlSi si, ideal, pistolet cu role U si sistem push-pull ori spool gun pentru a limita impingerea sarmei moi pe tot traseul. Gazul predominant este argon, uneori cu heliu pentru transfer de caldura sporit in piese groase. Modul pulsat ajuta mult la controlul cordonului si reduce stropii.
Table galvanizate necesita curatare a zonelor de sudura sau procedee gandite sa gestioneze zincul volatil. Cu setari corecte si sarma potrivita, MIG MAG poate produce cordoane solide, insa ventilatia si extragerea fumului sunt obligatorii din motive de sanatate si calitate.
In aer liber, MIG MAG devine sensibil la vant. Pierderea ecranarii cu gaz duce la porozitati. In astfel de contexte, se prefera MCAW/FCAW cu flux autoprotejat sau, daca geometriile permit, MMA. In schimb, in interiorul halelor, MIG MAG ramane solutia rapida, curata si consistenta pentru majoritatea imbinarii metalelor feroase si neferoase.
Daca te gandesti la achizitie, un aparat de sudura mig mag se potriveste perfect in ateliere de confectii, reparatii auto, fabricatie de usi, rame, mobilier metalic, containere si structuri. Alegerea se face in functie de grosimile dominante, materialele principale si cat de mult conteaza mobilitatea fata de puterea de iesire.
Repere practice de potrivire, sintetizate pe situatii uzuale:
- Table subtiri 0,8–2 mm: scurtcircuit, sarma 0,8 mm, inductanta ridicata, avans fin
- Profile 3–8 mm: transfer spray sau puls, sarma 1,0–1,2 mm, amestec Ar+CO2 optimizat
- Inox subtire: arc moale, amestec bogat in argon, cordon controlat pentru minimizarea culorilor
- Aluminiu: pistolet push-pull ori spool gun, argon, mod puls pentru aspect si control
- Lucru in aer liber: ecranare vulnerabila, prefera MCAW/FCAW sau MMA cand vantul e persistent
- Serii mari: sinergic sau robotizat pentru repetabilitate si cost unitar redus
Pe scurt, se potriveste cand ai piese curate, volum mediu-mare de lucru, cerinta de viteza si un mediu controlat. Daca proiectul cere estetica de vitrina sau lucrari in pozitii dificile cu acces precar, se evalueaza atent alternativele ori setarile specifice pulsatului.
Alegerea echipamentului potrivit si setari esentiale
Selectia porneste de la curentul maxim si ciclul de functionare. Pentru ateliere mixte, 200–250 A acopera multe scenarii la sarma 0,8–1,0 mm. Pentru grosimi serioase sau productivitate industriala, 300–400 A si duty cycle consistent la 60–100% devin standard. Un invertor stabil la variatii de retea si cu protectii termice asigura fiabilitate pe termen lung.
Al doilea pilon este alimentarea sarmei: antrenare cu doua sau patru role, role potrivite materialului, presiune corecta si ghidaj Teflon pentru aluminiu. Lungimea pistoletului si raza de curbura a furtunului influenteaza direct stabilitatea arcului. Un pistolet racit cu gaz e suficient la curenti mai mici, dar racirea cu lichid conteaza la regim greu.
Setarile fine separa un cordon bun de unul excelent. Inductanta domoleste arcul in scurtcircuit, tensiunea ajusteaza latimea si penetrarea, iar avansul sarmei schimba ritmul depunerii. Functiile de pre-gaz si post-gaz stabilizeaza pornirea si protejeaza craterul final. Burnback-ul previne lipirea sarmei de baia de metal.
Multe echipamente ofera sinergic, unde alegi materialul, diametrul sarmei si gazul, iar aparatul propune curent si tensiune. Reglajul fin, tipic “trim”, permite corectii rapide. Pentru aluminiu, un sistem push-pull mentine fluxul constant. Pentru inox, programe dedicate optimizeaza tensiunea si dinamica arcului.
Nu ignora ergonomia: afisaj clar, memorii pentru proceduri, compatibilitate 2T/4T, conexiuni standardizate si carucior pentru butelia de gaz. Filtrarea prafului si accesul facil la role scad timpul de mentenanta. Standardele actuale privind siguranta electrica si certificari EN aduc incredere in aplicatii profesionale.
Lista scurta de criterii utile la achizitie sau upgrade:
- Curent maxim si duty cycle adecate grosimilor dominante din proiecte
- Sistem de antrenare stabil, role corecte si compatibilitate cu sarme diverse
- Programe sinergice, mod puls si optiuni pentru aluminiu si inox
- Pistolet potrivit regimului: racire cu gaz sau lichid, lungime si ergonomie
- Setari avansate: inductanta, pre/post gaz, burnback, memorii
- Mobilitate si infrastructura: alimentare, carucior, spatiu pentru butelie, filtrare praf
In fine, asigura-ti consumabile de calitate: sarme curate, duze si capisoane in stare buna, contacte potrivite diametrului. O masina bine aleasa, completata de un lant de consumabile corect si setari intelepte, transforma MIG MAG intr-un aliat predictibil si rentabil.
Limitari, bune practici si situatii cand MIG MAG nu este cea mai buna alegere
Limitarea traditionala este sensibilitatea la curentii de aer. Chiar si un vant moderat dilueaza ecranarea gazului, generand porozitati si neregularitati. Cand nu exista posibilitatea paravanturilor sau a adapostirii, MCAW/FCAW cu flux autoprotejat sau MMA elimina riscul si simplifica logistica.
Pe table foarte subtiri, sub 0,8 mm, aportul termic devine greu de controlat, mai ales pe muchii deschise. TIG sau brazarea pot oferi finete superioara si deformatii reduse. Daca estetica la vedere este criteriu principal, TIG ramane referinta, cu costul de rigoare in timp si pregatire.
Imbinarile cu rost ingust si tolerante stranse cer pregatire riguroasa. Spatiile contaminate cu vopsele, ulei sau rugina e groasa compromit MIG MAG, pentru ca gazul nu poate compensa impuritatile. Curatarea mecanica si degresarea sunt obligatorii, indiferent de brand sau puterea echipamentului.
Pozitiile dificile, precum plafon sau vertical ascendent, necesita sarme si parametri specifici. Modul scurtcircuit controlat, cu inductanta ridicata si avans mai mic, poate functiona, dar curba de invatare creste. Alternativele cu electrozi speciali MMA pot simplifica executia la inaltime sau in zone cu acces greoi.
Costurile operationale includ gaz, sarma, consumabile si energie. In proiecte punctuale ori distante mari fata de sursele de alimentare, MMA castiga prin simplitate. In productie continua insa, randamentul MIG MAG face ca pretul pe metru de cusatura sa fie atractiv, cu conditia mentinerii echipamentului si a pieselor in stare curata.
Bune practici care cresc sansele de reusita: ajusteaza debitul de gaz in functie de duza si pozitie, pastreaza stick-out-ul constant, evita cablurile innodate, calibreaza rolele dupa diametrul sarmei si testeaza pe mostre inainte de loturile reale. Monitorizeaza sunetul arcului; un pacanit uniform in scurtcircuit sau un fasait lin in spray spun ca esti aproape de fereastra corecta.
Nu uita de sanatate si securitate. MIG MAG genereaza fum si ozon, mai ales la inox si galvanizat. Extractia locala, mastile cu filtre si ventilatia generala nu sunt optional, ci parte din proces. Ochelarii, manusile si hainele rezistente la scantei completeaza protectia operatorului si a celor din jur.
In final, MIG MAG se potriveste cand urmaresti echilibru intre viteza, cost si calitate pe metale bine pregatite, in spatii controlate. Cand conditiile ies din acest cadru, alternativele si hibridizarile inteligente pastreaza productia in parametri. Cunoscand limitele si exploatand punctele tari, vei sti exact cand MIG MAG este raspunsul corect pentru metalul din fata ta.
Comentarii
Niciun comentariu încă. Scrie primul!
Lasă un comentariu
Comentariile sunt moderate înainte de publicare. Toate câmpurile marcate cu * sunt obligatorii.
Răspunzi lui ·